江西质量鉴定评估机构
第三方产品质量鉴定评估服务机构
全国服务热线19070970339
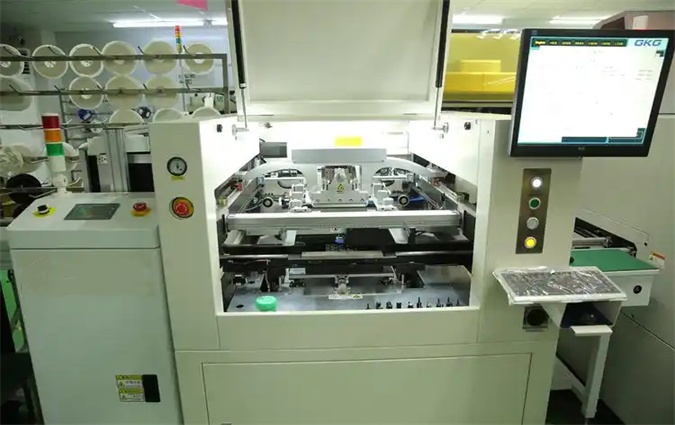
全自动锡膏印刷机是 SMT 表面贴装产线核心精密设备,依靠视觉对位系统、伺服运动平台、刮刀印刷机构,将锡膏精准转移至 PCB 焊盘,广泛用于汽车电子、通信、消费电子等电路板制造行业。设备印刷精度、重复定位精度直接决定后续贴片、回流焊接的产品良率。
设备采购投产之后,买卖双方经常产生质量争议:设备出现印刷偏移、锡膏少锡 / 多锡、桥连、拉尖、Mark 识别不稳定、连续生产良率不达标等问题。争议焦点集中在:故障是设备本身制造、装配、控制系统固有缺陷,还是 PCB 板材、钢网、锡膏物料、操作人员参数设置、日常维保缺失等工艺与使用因素造成。
锡膏印刷缺陷成因耦合性极强,单纯依靠产线运维人员难以区分设备本体质量缺陷与工艺物料问题。在商事合同纠纷、仲裁、诉讼案件中,需要第三方质量鉴定机构开展系统性检验、印刷试验,客观划分责任边界。全自动锡膏印刷机质量鉴定的难点,就是剥离物料、工艺干扰,验证设备本体的定位精度、视觉识别、运动稳定性是否满足合同及标准要求。
鉴定标的为全自动锡膏印刷机整机。鉴定范围包含机架、PCB 输送定位机构、钢网夹持机构、刮刀印刷单元、视觉对位系统、伺服运动控制系统、底部擦拭机构、工控与安全保护系统;不含上下游接驳贴片机、回流焊设备、定制钢网、锡膏耗材、SPI 检测设备。
1. 机械主体部分:机架、X/Y/Z/θ 运动平台、PCB 传输导轨、支撑顶块、刮刀组件、钢网夹紧机构,核查装配间隙、运动卡顿、刚性不足、磨损变形;
2. 视觉对位系统:工业相机、光源、图像识别算法、Mark 点识别模块,检验识别稳定性、对位精度;
3. 伺服电控系统:伺服电机、驱动器、运动控制卡、工控主机、传感器,检查运动重复精度、参数闭环控制、报警逻辑;
4. 印刷执行单元:刮刀升降机构、压力控制系统、底部擦拭机构,验证刮刀压力控制、脱模动作稳定性;
5. 安全防护部件:安全门联锁、急停按钮、声光报警装置;
6. 资料核查范围:购销合同、技术协议、出厂合格证、设备说明书、出厂检测报告、设备运行日志、维保记录、不良品台账。
鉴定工作遵循国家通用机械安全标准、电子装备相关规范以及委托双方约定技术文件,主要依据:
1. GB/T 45287《锡膏印刷设备通用技术条件》;
2. GB/T 5226.1《机械电气安全 机械电气设备 第 1 部分:通用技术条件》;
3. GB/T 40045《包装机械 通用技术条件》;
4. GB 2894《安全标志及其使用导则》;
5. 案涉设备购销合同、技术协议、原厂图纸、使用说明书、出厂性能检测报告。
质量判定核心准则:设备定位精度、重复印刷精度、Mark 识别能力、连续运行稳定性是否达到合同与标准指标;机械装配、伺服驱动、视觉系统是否存在制造或装配缺陷;安全联锁、急停保护功能是否可靠;缺陷根源是否属于设备出厂固有问题,而非锡膏、钢网、PCB、操作参数、维保不到位等外部因素。
采用资料溯源核查、外观检验、几何测量、空载运行试验、负载印刷试验、视觉精度检测相结合的综合鉴定方法。
1. 资料核查法:收集合同、技术协议、出厂检验报告、故障与维保记录,梳理双方约定性能指标,还原设备使用历史,初步锁定争议方向;
2. 外观与装配检验:目视结合工具检查机架、导轨、钢网夹具、刮刀组件,检查装配错位、磨损、松动、异响;检查电气接线、安全防护完整性;
3. 几何与运动精度检测:使用高精度量具检测平台运动间隙、导轨平行度、定位重复误差;
4. 电气安全检测:绝缘、接地电阻测试,验证急停、安全门联锁等保护功能有效性;
5. 空载试运行试验:不使用锡膏,整机空载连续运行,测试 PCB 输送、钢网夹持、刮刀运动、视觉 Mark 识别,排查运动卡顿、识别丢点、伺服抖动等问题;
6. 负载印刷验证试验:采用统一标准 PCB、标准钢网、同批次合格锡膏,在固定工艺参数下开展批量印刷试验,借助 3D 锡膏检测仪检测锡膏沉积量、印刷偏移、少锡、桥连、拉尖等缺陷,统计印刷一致性与良率;
7. 综合机理研判:汇总全部检测数据,对比标准及合同指标,区分设备本体缺陷、物料工艺因素、操作维保因素,形成质量鉴定意见。
1. 印刷对位偏移:PCB 与钢网对位偏差超标,Mark 点识别不稳定,间歇性识别失败,多由视觉系统标定缺陷、运动平台间隙过大、钢网夹持机构松动造成;
2. 锡膏少锡 / 漏印:焊盘锡膏沉积量不足,细间距 BGA、01005 元件焊盘尤为突出,诱因包含刮刀压力控制不稳、脱模机构动作异常、Z 轴平台精度不足;
3. 锡膏桥连、拉尖:相邻焊盘锡膏粘连,锡膏边缘拖尾,常因为刮刀压力闭环控制失效、运动平台重复精度差;
4. 运动机构抖动异响:X/Y/θ 轴伺服响应异常、导轨磨损、联轴器装配不良,造成印刷一致性差;
5. 底部擦拭机构失效:擦拭不完全,钢网底部残留锡膏,持续引入批量印刷不良;
6. 电气与联锁故障:传感器信号误报、安全门联锁失效、工控程序异常停机,生产中断。
1. 委托受理阶段:接收鉴定委托书,明确鉴定事项、标的、鉴定目的;审查委托资料,评估现场试验条件;签订鉴定委托协议,组建鉴定专家组,编制鉴定实施方案。
2. 资料预审阶段:收集全套技术档案,研读合同约定精度指标,梳理故障发生过程,确定重点检测项目,准备标准 PCB、钢网、锡膏等试验耗材。
3. 现场实施鉴定:鉴定人员到达现场,核对设备铭牌编号;开展外观、几何尺寸、电气安全检测;依次实施空载、负载印刷试验,采集印刷精度、良率数据,拍摄影像资料,填写现场勘查记录,在场相关人员见证确认。现场试验条件不满足时,可中止鉴定并书面告知委托方。
4. 数据汇总与缺陷分析:整理原始检测记录,对比标准、合同约定参数,开展故障机理分析,区分固有质量缺陷和工艺、物料、使用因素;专家组内部会商,存在技术分歧时组织专家论证,形成初步鉴定意见。
5. 鉴定报告编制与审核:撰写鉴定文书,载明设备概况、检验数据、缺陷机理分析、鉴定结论;经校核、技术负责人审批,加盖鉴定机构印章,出具正式鉴定报告。
6. 报告交付与档案归档:向委托方移交鉴定报告;委托书、现场记录、影像资料、检测原始数据等资料统一归档留存,完成鉴定闭环。
案例概况
某电子制造企业向设备厂商采购一台全自动锡膏印刷机,设备上线后持续出现 PCB 印刷偏移、细间距焊盘少锡缺陷,批量生产良率远达不到技术协议约定标准。双方产生争议:采购方认为设备视觉对位与运动平台存在制造缺陷;供货方主张不良是客户选用钢网、锡膏、PCB 板材不匹配,属于工艺使用问题。委托第三方开展全自动锡膏印刷机质量鉴定。
鉴定实施
鉴定组首先查阅购销合同、技术协议、出厂报告、产线不良记录;现场核查设备外观、机械装配、电气安全;空载试验发现设备 θ 轴旋转存在间隙,视觉系统 Mark 识别重复性波动较大;采用鉴定组统一提供的标准 PCB、标准钢网、合格锡膏开展负载印刷试验,多次印刷后,对位偏移量、锡膏体积变异系数超出合同约定指标。拆解检查发现,设备运动平台装配预紧不足,视觉对位算法标定存在缺陷,属于出厂装配与程序调试问题;更换合格锡膏与标准钢网后,印刷不良现象依然存在,排除物料为主要诱因。
鉴定结论
案涉全自动锡膏印刷机运动平台装配质量缺陷、视觉对位系统标定不合格,属于设备出厂固有质量问题,是造成印刷偏移、少锡、良率不达标的主要原因。钢网、锡膏等物料属于次要影响因素。鉴定报告作为民事诉讼证据,为案件质量责任划分提供技术支撑。
全自动锡膏印刷机属于高精密 SMT 装备,印刷不良缺陷是设备、物料、工艺多因素耦合结果,不能仅凭产线不良现象直接判定设备不合格。质量鉴定需要隔离物料变量,在标准化试验条件下验证设备本体精度与稳定性,区分制造装配缺陷和外部工艺因素。全自动锡膏印刷机质量鉴定,在电子装备商事纠纷处理、产线设备质量风险管控领域,是不可或缺的专业技术支撑。
联系电话
微信扫一扫